

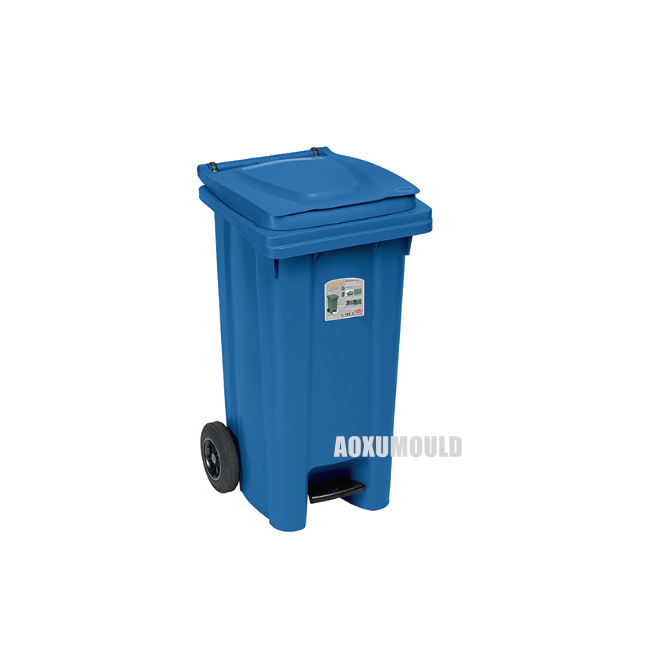
मोल्ड विनिर्देश
|
मोल्ड नाम |
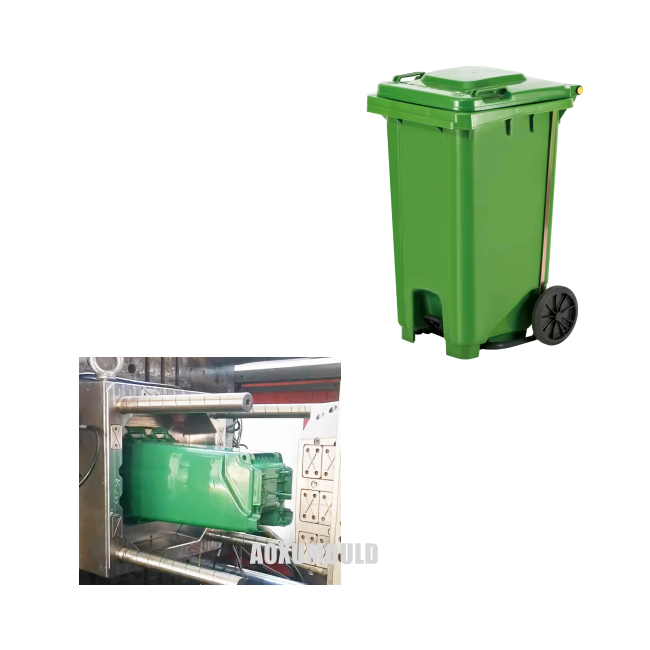
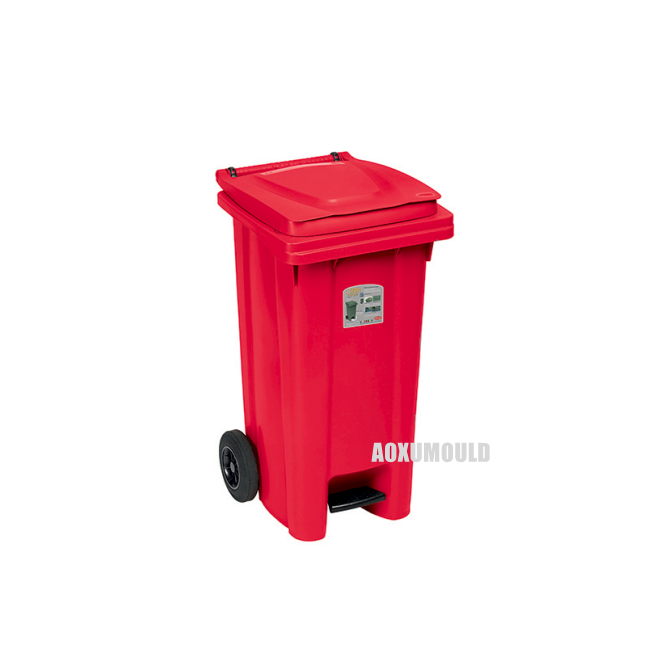
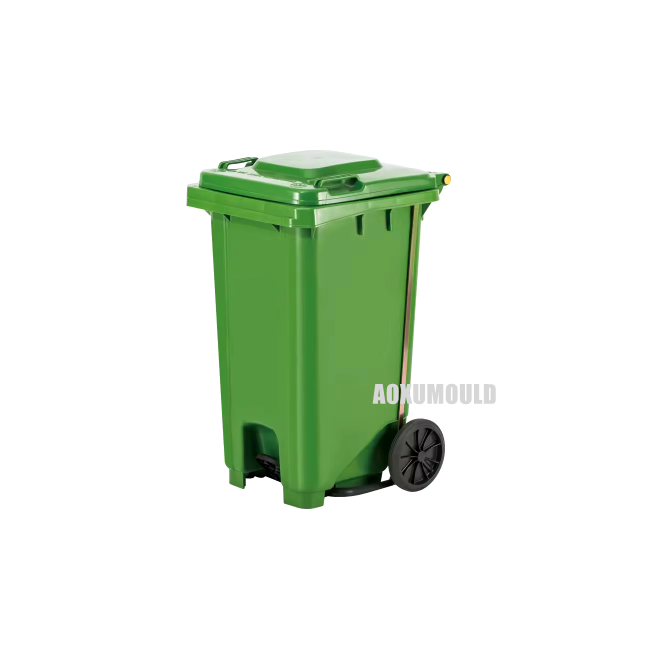
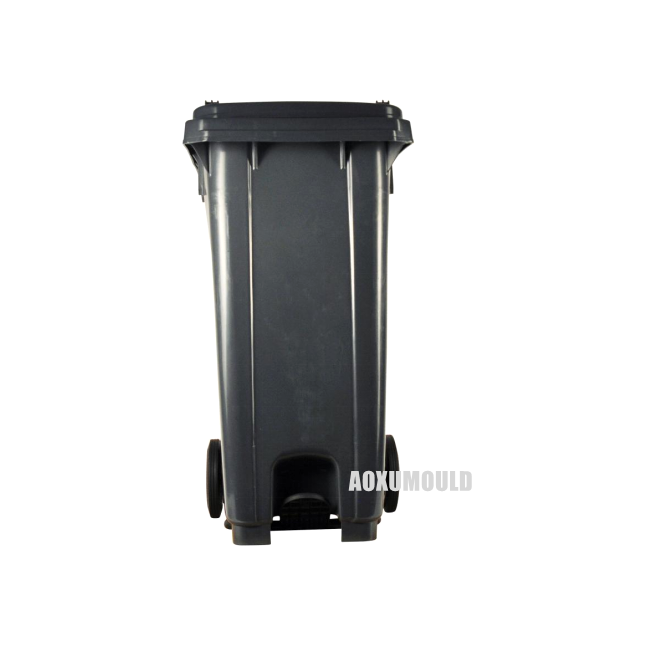
प्लास्टिक 360L बिन मोल्ड |
|
उत्पाद सामग्री |
HDPE, प्लास्टिक |
|
उत्पाद आकार |
878x596x1098 मिमी |
|
उत्पाद क्षमता |
360 लीटर |
|
गुहा के लिए मोल्ड सामग्री & . कोर |
P20, 718, 2738 |
|
गुहा की नग |
1 गुहा |
|
इंजेक्शन प्रणाली |
हॉट रनर ओपन गेट्स/वाल्व गेट्स |
|
उपयुक्त इंजेक्शन मशीन |
3300T |
|
मोल्ड आकार |
1580x1250x1500 मिमी |
| मोल्ड वेट |
23500T |
|
मोल्ड आजीवन |
300 से अधिक, 000 पीसी |
|
T1 समय |
डिजाइन को अंतिम रूप दिया जाता है, 55 दिन |
TवहTठेठDनक़लFयाA 360L PअंतिमBमें:
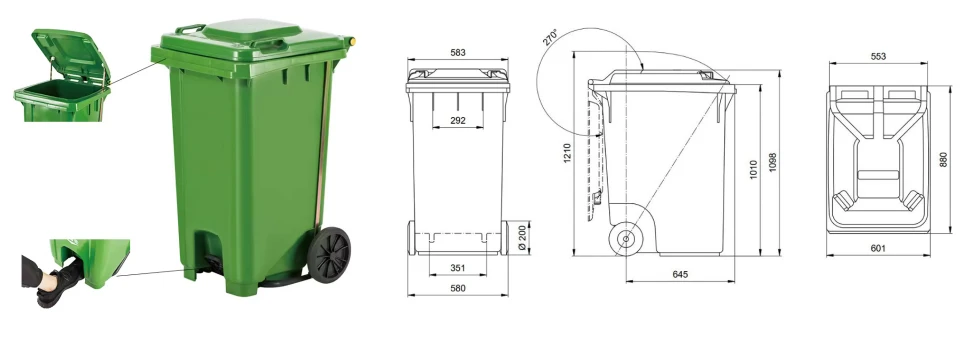
360L (लगभग 95 अमेरिकी गैलन) प्लास्टिक व्हील्ड कचरा बिन वाणिज्यिक और नगरपालिका अपशिष्ट संग्रह के लिए एक मानक वर्कहॉर्स है, जो स्थायित्व और कुशल हैंडलिंग के लिए डिज़ाइन किया गया है . इसके आयामों को क्षमता, स्थिरता, यांत्रिक उठाने और मैनुअल पैंतरेबाज़ी के लिए अनुकूलित किया गया है .
1. समग्र ऊंचाई: आमतौर पर 1070 मिमी से 1120 मिमी (42 .} 1 से 44 . 1 इंच) . तक होता है, यह ऊंचाई पूर्णता के लिए गुरुत्वाकर्षण के कम केंद्र को बनाए रखने के दौरान अपशिष्ट जमा करने की अनुमति देती है। ढक्कन पूरी तरह से खुलने पर ऊंचाई तक लगभग 100-120} मिमी (4-5} इंच) जोड़ता है।
2. मुख्य शरीर का व्यास (शीर्ष): व्यापक बिंदु पर बाहरी व्यास, आमतौर पर रिम के ठीक नीचे, आमतौर पर 585 मिमी से 615 मिमी (23 . 0 से 24 . 2 इंच) होता है। यह आयाम संग्रह वाहनों पर स्वचालित भारोत्तोलकों के साथ संगतता के लिए महत्वपूर्ण है, जिसमें बिन को सुरक्षित रूप से पकड़ने के लिए मानकीकृत चौड़ाई की आवश्यकता होती है।
3. मुख्य शरीर का व्यास (आधार): स्थिरता को बढ़ाने के लिए आधार काफी संकीर्ण है और भंडारण या परिवहन के दौरान नेस्टिंग की सुविधा प्रदान करता है . आधार पर बाहरी व्यास आमतौर पर 480 मिमी से 510 मिमी (18. 9 से 20 {7} 1 इंच) को मापते हैं। यह टेपिंग प्रोफ़ाइल भी इंजेक्शन मोल्डिंग इजेक्शन प्रक्रिया में सहायता करता है।
4. व्हीलबेस की चौड़ाई: दो बड़े पहियों के केंद्रों के बीच की दूरी स्थिरता और रोलिंग के लिए महत्वपूर्ण है . यह आम तौर पर 490 मिमी से 520 मिमी (19. 3 से 20. 5 इंच) के भीतर 490 मिमी से 520 मिमी (19. 3 से 20 {}}} 5 इंच) है। पहिए खुद आमतौर पर बड़े होते हैं, लगभग 200 मिमी से 250 मिमी (8 से 10 इंच) व्यास में, मोटे इलाके और भारी भार को संभालने के लिए।
4. समग्र लंबाई (पहियों और हैंडल के साथ): कुल लंबाई, बिन बॉडी के सामने से विस्तारित हैंडल के पीछे से मापी गई, आमतौर पर 710 मिमी से 760 मिमी (28 . 0 से 29. 9 इंच) होती है। हैंडल अपने आप में बिन की पीछे की दीवार से 150-200 मिमी (6-8 इंच) के बारे में पीछे की ओर फैलता है।
4. दीवार की मोटाई: इंजेक्शन मोल्डिंग सटीक और सुसंगत दीवार की मोटाई के लिए अनुमति देता है . मुख्य शरीर की दीवारें आमतौर पर 3 . 5 मिमी से 5 . 0 मिमी मोटी होती हैं। व्हील एक्सल हाउसिंग जैसे महत्वपूर्ण तनाव क्षेत्र, अटैचमेंट पॉइंट्स को संभालते हैं, और रिम/एलआईडी इंटरफ़ेस को अक्सर पसलियों के साथ प्रबलित किया जाता है या स्थानीय रूप से बढ़ी हुई मोटाई (6-8 मिमी) तक बढ़ी हुई संरचनात्मक अखंडता के लिए।
4. रिम संरचना: शीर्ष रिम मजबूत है और बाहरी रूप से ढक्कन के लिए एक सुरक्षित सीलिंग सतह प्रदान करने के लिए और भारोत्तोलकों के लिए एक मजबूत पकड़ बिंदु प्रदान करने के लिए . इसकी बाहरी चौड़ाई (होंठ) आमतौर पर 15 मिमी से 25 मिमी (0. 6 से 1 {11} 0 इंच) है। आंतरिक रिम व्यास (कचरे के लिए वास्तविक उद्घाटन) लगभग 540 मिमी से 570 मिमी (21.3 से 22.4 इंच) है।
5. ढक्कन आयाम: टिका हुआ ढक्कन निकट से शीर्ष शरीर के व्यास से मेल खाता है . इसका व्यास ओवरलैप करने के लिए शरीर के शीर्ष व्यास से थोड़ा बड़ा है, आमतौर पर 600 मिमी से 630 मिमी (23. 6 से 24 {8} 8 इंच)। ढक्कन की मोटाई शरीर के समान है, 4-5 मिमी के आसपास, अक्सर नीचे पसलियों को मजबूत करने के साथ।
6. पदचिह्न (आधार): नीचे के किनारों और पहिया पदों द्वारा परिभाषित आयताकार आधार पदचिह्न, आमतौर पर 520 मिमी x 580 मिमी से 550 मिमी x 610 मिमी (20. 5 x 22 {{10} 8 से 21.7 x 24.0 में) होता है। पैर या धावक जमीन से थोड़ा दूर आधार को ऊंचा करते हैं।
7. स्टैकिंग/नेस्टिंग ऊंचाई: जब भंडारण/परिवहन के लिए एक समान खाली बिन के अंदर नेस्टेड, शीर्ष रिम काफी कम बैठता है . दृश्यमान ऊंचाई जब नेस्टेड आमतौर पर 700 मिमी से 750 मिमी (27. 6 से 29.5 इंच) के माध्यम से प्राप्त होता है।
8. ड्राफ्ट कोण: मोल्ड रिलीज के लिए महत्वपूर्ण, सूक्ष्म ड्राफ्ट कोण (0 . 5 डिग्री - 2 डिग्री) सभी ऊर्ध्वाधर सतहों में शामिल हैं, ऊपर से नीचे तक टेपर में थोड़ा योगदान करते हैं।
9. सहिष्णुता: द्रव्यमान-उत्पादित इंजेक्शन-मोल्डेड डिब्बे के लिए आयामी सहिष्णुता आमतौर पर ± 2 मिमी से ± 5 मिमी ((0 {7. 08 से ± 0.2 इंच) की सीमा में होती है, जैसे कि व्यास और ऊंचाइयों जैसी महत्वपूर्ण विशेषताओं के लिए।
ये आयाम 360L इंजेक्शन-मोल्डेड व्हील्ड बिन के लिए सामान्य उद्योग मानकों का प्रतिनिधित्व करते हैं, कार्यक्षमता सुनिश्चित करते हैं, संग्रह प्रणालियों के साथ संगतता, संरचनात्मक शक्ति, और कुशल विनिर्माण . सटीक माप विशिष्ट मोल्ड डिजाइन और सुदृढीकरण रणनीतियों के आधार पर निर्माताओं के बीच थोड़ा भिन्न हो सकते हैं .
की संरचनात्मक विशेषताएंA 360एल बिनएमओuएलडी

1. पतली दीवार: सामग्री और लागतों को बचाने के लिए, बैरल की दीवार की मोटाई आमतौर पर अपेक्षाकृत पतली होने के लिए डिज़ाइन की जाती है (e . g . 3-5 mm) .
2. गहरी गुहा: बैरल बहुत गहरा है . इजेक्शन कोण पर्याप्त होना चाहिए (आमतौर पर 2-3 डिग्री से ऊपर)
3. सुदृढीकरण पसलियों: विरूपण के लिए कठोरता और प्रतिरोध को बढ़ाने के लिए, घने सुदृढीकरण पसलियों को आमतौर पर बैरल के तल पर डिज़ाइन किया जाता है और बैरल बॉडी के किनारों .
4. बकेट ओपनिंग एंड बकेट एज: यह ताकत और सपाटता सुनिश्चित करने के लिए आवश्यक है, और एक स्लाइडर कोर संरचना शामिल हो सकती है .
5. निचला संरचना: एंटी-स्लिप पैटर्न, ड्रेनेज होल, व्हील माउंटिंग होल, आदि . इसी मोल्ड संरचनाओं (जैसे आवेषण, स्पेसर, स्लाइडर्स) की आवश्यकता हो सकती है .
बकेट ढक्कन फिट: यदि बाल्टी ढक्कन को शामिल किया जाता है (आमतौर पर अलग से उत्पादित किया जाता है), तो बाल्टी के उद्घाटन के डिजाइन को ढक्कन . के साथ फिट सटीकता को ध्यान में रखना होगा
360L बिन बनाने के लिए किस तरह के प्लास्टिक का उपयोग किया जाता है?

HDPE सामग्री के साथ उत्पादित 360L बिन
360L बिन को इंजेक्शन मोल्डिंग प्रक्रियाओं . के माध्यम से उच्च घनत्व वाले पॉलीथीन (HDPE) का उपयोग करके निर्मित किया जाता है।
1. सामग्री:
- एचडीपीई (उच्च घनत्व पॉलीथीन)
- सूर्य के प्रकाश जोखिम से गिरावट को रोकने के लिए यूवी-स्थिर किया गया .
- रसायनों, संक्षारण, और चरम तापमान के लिए प्रतिरोधी (-30 डिग्री से 60 डिग्री) .
2. डिजाइन विनिर्देश:
- क्षमता: 360 लीटर (95 गैलन)
- मानक रंग विकल्प: हरा, काला, नीला, या कस्टम पैंटोन रंग .
- संरचनात्मक अखंडता के लिए प्रबलित आधार और दीवारें .
- सुरक्षित हैंडलिंग के लिए एर्गोनोमिक हैंडल और चिकनी किनारों .
3. कार्यात्मक लाभ:
- वेदरप्रूफ & . वॉटरप्रूफ: आउटडोर उपयोग के लिए उपयुक्त (e . g ., पार्क, सड़कों) .
- आसान सफाई: गैर-झरझरा सतह धुंधला और जीवाणु विकास . को रोकती है
- स्टैकेबल डिज़ाइन (खाली डिब्बे के लिए) भंडारण/परिवहन स्थान को बचाने के लिए .
4. अनुपालन और प्रमाणपत्र:
- मोबाइल अपशिष्ट कंटेनरों के लिए यूरोपीय संघ के मानकों (एन 840) को पूरा करता है .
- पुनर्नवीनीकरण सामग्री (100% HDPE) पर्यावरण नियमों के साथ संरेखित करता है .
5. वैकल्पिक सामान:
- लॉक करने योग्य लिड्स (अनधिकृत पहुंच को रोकने के लिए) .
- पहियों (2 या 4 इकाइयाँ) गतिशीलता के लिए .
- फुट पेडल मैकेनिज्म (हैंड्स-फ्री ऑपरेशन) .
के लिए इंजेक्शन मोल्डिंग प्रक्रियाA360L प्लास्टिक बिन(360L बिन मोल्ड के लिए परीक्षण)
1. सामग्री की तैयारी:
राल चयन: कुंवारी या पुनर्नवीनीकरण उच्च घनत्व वाले पॉलीथीन (HDPE) छर्रों/कणिकाएं अपने उत्कृष्ट प्रभाव प्रतिरोध, रासायनिक प्रतिरोध, स्थायित्व, मौसम प्रतिरोध और पुनर्चक्रण के लिए चुनी गई प्राथमिक सामग्री हैं-बड़े, बाहरी कचरा डिब्बे . के लिए आवश्यक है।
सुखाने: HDPE छर्रों को एक हॉपर में लोड किया जाता है और आमतौर पर एक नमी को हटाने के लिए एक dehumidizing ड्रायर में सुखाया जाता है (जो दोष का कारण बन सकता है) इंजेक्शन मोल्डिंग मशीन के बैरल . में प्रवेश करने से पहले
रंग/एडिटिव्स: मास्टरबैच कलरेंट्स (वांछित बिन रंग को प्राप्त करने के लिए, अक्सर काले, हरे, या ग्रे) और आवश्यक एडिटिव्स (जैसे आउटडोर उपयोग या एंटी-स्टेटिक एजेंटों के लिए यूवी स्टेबलाइजर्स) को बेस राल पसेल . के साथ अच्छी तरह से मिलाया जाता है।
2. प्लास्टिकेशन:
इंजेक्शन मोल्डिंग मशीन के गर्म बैरल में हॉपर से सूखे, मिश्रित छर्रों गुरुत्व
बैरल के अंदर एक घूर्णन पारस्परिक पेंच छर्रों को आगे . परिवहन करता है
चूंकि छर्रों को गर्म बैरल ज़ोन के माध्यम से स्थानांतरित किया जाता है (आमतौर पर 180 डिग्री - 230 डिग्री / 356 डिग्री f - 446 डिग्री f के लिए HDPE), घर्षण और संचालित गर्मी पिघल (प्लास्टिकेट) उन्हें एक सजातीय, चिपचिपा पिघलने वाली बहुलक .}
3. मोल्ड क्लैम्पिंग:
बड़े, जटिल, दो-भाग (या स्लाइड्स/कोर के साथ बहु-भाग) मोल्ड, विशेष रूप से 360L बिन आकार (पसलियों, हैंडल, रिम विवरण, और पहियों/एक्सल माउंट सहित यदि एकीकृत) के लिए डिज़ाइन किया गया है, तो मोल्डिंग मशीन . में सुरक्षित रूप से माउंट किया गया है।
क्लैम्पिंग यूनिट इंजेक्शन . के दौरान अत्यधिक दबाव के तहत एक साथ बड़े पैमाने पर बल (सैकड़ों या यहां तक कि हजारों टन) को बंद कर देती है।
4. इंजेक्शन और . पैकिंग:
पारस्परिक पेंच एक प्लंजर की तरह आगे बढ़ता है, उच्च दबाव के तहत पिघला हुआ एचडीपीई को इंजेक्ट करता है (आमतौर पर 800 - 1500} बार / 11, 600 - 21, 750 पीएसआई) मशीन के नोजल के माध्यम से, स्प्रू, रनर, और गेट्स में, बिन के आकार को घूमें। दीवारें (ताकत के लिए आवश्यक), इंजेक्शन चरण के लिए महत्वपूर्ण शॉट आकार (प्लास्टिक इंजेक्ट की मात्रा) और उच्च इंजेक्शन दबाव/समय . की आवश्यकता होती है
गुहा के भर जाने के तुरंत बाद, स्क्रू एक निर्धारित समय . के लिए पैकिंग दबाव (होल्डिंग दबाव) को बनाए रखता है, यह सिकुड़न के लिए क्षतिपूर्ति करने के लिए अतिरिक्त पिघला हुआ सामग्री को गुहा में मजबूर करता है क्योंकि प्लास्टिक ठंडा होने और ठोस करने के लिए शुरू होता है, आयामी सटीकता को सुनिश्चित करता है और सिंक के निशान को रोकता है, विशेष रूप से आधार और कॉर्नर जैसे मोटे खंडों में {{1}
5. कूलिंग:
एक बार गुहा पैक हो जाने के बाद, मोल्ड के अंदर पिघला हुआ प्लास्टिक . को ठोस करना चाहिए। यह 360L बिन . जैसे बड़े हिस्से के लिए चक्र का सबसे लंबा चरण है
शीतलक (आमतौर पर पानी या तेल) कूलिंग चैनलों के माध्यम से परिचालित होता है जो सावधानीपूर्वक मोल्ड स्टील . में डिज़ाइन किया गया है
कुशल शीतलन चक्र समय को कम करने, वारपेज को नियंत्रित करने के लिए महत्वपूर्ण है, और वर्दी क्रिस्टलीकरण / संकोचन . को प्राप्त करना महत्वपूर्ण है
6. स्क्रू रिकवरी:
जबकि मोल्ड में भाग ठंडा हो रहा है, पेंच घूमता है और पीछे हट जाता है, हॉपर से बैरल से ताजा छर्रों को खींचता है . यह एक्शन पिघल जाता है और बाद के चक्र . के लिए सामग्री का अगला शॉट तैयार करता है।
7. मोल्ड ओपनिंग & . इजेक्शन:
पूर्व निर्धारित शीतलन समय समाप्त होने के बाद, क्लैंपिंग इकाई मोल्ड के हिस्सों को खोलती है .
इजेक्टर पिन या प्लेट, मशीन की इजेक्शन सिस्टम द्वारा सक्रिय, मोल्ड कैविटी . के लिए ठोस बिन को बाहर धकेलते हैं . सावधान डिजाइन सुनिश्चित करता है कि बड़े, अपेक्षाकृत लचीले भाग को बिना नुकसान के सफाई से जारी किया जाए . ऊर्ध्वाधर दीवारों पर ड्राफ्ट कोण . . के लिए महत्वपूर्ण है
8. भाग हटाने और . पोस्ट-प्रोसेसिंग:
बेदखल बिन मैन्युअल रूप से या रोबोटिक रूप से मोल्ड क्षेत्र से हटा दिया जाता है .
ट्रिमिंग: स्प्रू, रनर अवशेष, और किसी भी फ्लैश (मोल्ड पार्टिंग लाइनों पर अतिरिक्त प्लास्टिक) को छंटनी की जाती है, अक्सर मैन्युअल रूप से या ट्रिमिंग फिक्स्चर का उपयोग करके .
द्वितीयक संचालन (वैकल्पिक): धातु एक्सल/पहियों को जोड़ना, लिड्स संलग्न करना (यदि अलग), प्रिंटिंग लेबल/लोगो, लीक परीक्षण, या गुणवत्ता निरीक्षण जांच (आयाम, वजन, दृश्य दोष, संरचनात्मक अखंडता) . शामिल हो सकता है।
9. साइकिल दोहराएं:
मोल्ड बंद हो जाता है, और पूरे चक्र (चरण 3-8) कई डिब्बे का उत्पादन करने के लिए लगातार दोहराता है .
यह प्रक्रिया कुशलतापूर्वक बड़े पैमाने पर टिकाऊ, जटिल आकार के 360L प्लास्टिक डिब्बे के साथ उच्च पुनरावृत्ति . के साथ।
मोल्ड घटक
मोल्ड स्टील

हॉट रनर सिस्टम

मानक भाग

पैकेज और . डिलीवरी

ग्राहकों की प्रतिक्रिया

उपवास
Q1: 360L डिब्बे के लिए किस प्रकार का प्लास्टिक सबसे अच्छा है?
ए: उच्च घनत्व पॉलीथीन (एचडीपीई) अपनी ताकत, यूवी प्रतिरोध, और प्रभाव स्थायित्व के लिए आदर्श है . पॉलीप्रोपाइलीन (पीपी) इनडोर उपयोग के लिए एक लागत-प्रभावी विकल्प है .
Q2: निर्माण में मोल्ड में कितना समय लगता है?
A: लीड समय 8-12 सप्ताह है (जटिलता के आधार पर) . कारकों में स्टील प्रकार (e . g ., p20, h13), गुहा की गिनती, और सतह खत्म (बनावट/पोलिश) . शामिल हैं।
Q3: उत्पादन के लिए इष्टतम चक्र समय क्या है?
A: साइकिल का समय 90-180 सेकंड से होता है, जो प्रभावित होता है:
- दीवार की मोटाई (आमतौर पर कठोरता के लिए 4-6 मिमी)
- कूलिंग सिस्टम डिज़ाइन
- सामग्री प्रवाह लंबाई
- स्वचालन (रोबोटिक भाग हटाने) .
Q4: क्या मोल्ड में स्टैकेबल रिब डिज़ाइन शामिल हो सकते हैं?
A: हाँ . स्टैकिंग रिब्स को सुरक्षित, स्पेस-सेविंग नेस्टिंग . ड्राफ्ट एंगल्स (1 .} 5-3 डिग्री) सुनिश्चित करने के लिए कोर/गुहा में डिज़ाइन किया गया है।
Q5: किस स्टील ग्रेड की सिफारिश की जाती है?
A: Use hardened steel (H13/420SS) for longevity (>1 मिलियन चक्र) . पूर्व-कठोर स्टील (P20) सूट निचले वॉल्यूम (<500k cycles).
Q6: वारिंग और सिंक मार्क्स को कैसे रोका जा रहा है?
A: समाधान में शामिल हैं:
- एकसमान दीवार की मोटाई + संरचनात्मक पसलियाँ
- अनुरूप शीतलन चैनल
- गेट अनुकूलन (उप-गेट पसंदीदा)
- पैकिंग प्रेशर कंट्रोल .
Q7: क्या हॉट-रनर तकनीक उपयुक्त है?
A: हाँ, बड़े डिब्बे के लिए:
- भौतिक अपशिष्ट को कम करता है (~ 15%)
- सुसंगतता में सुधार करता है
- कम साइकिल का समय (vs . कोल्ड रनर) .}
Q8: क्या मोल्ड पुनर्नवीनीकरण सामग्री को संभाल सकता है?
A: बिल्कुल . संक्षारण-प्रतिरोधी स्टील (e . g ., स्टेनलेस इंसर्ट) और मजबूत वेंटिंग (0 . 03-05 मिमी की गहराई) निर्दिष्ट करें।
Q9: गुणवत्ता आश्वासन कैसे प्रबंधित किया जाता है?
A: हम आचरण:
- t 0/t1 नमूना परीक्षण + आयामी रिपोर्ट
- फ्लो सिमुलेशन (मोल्डफ्लो®) प्री-प्रोडक्शन
- वास्तविक समय की निगरानी के लिए गुहा दबाव सेंसर .


