

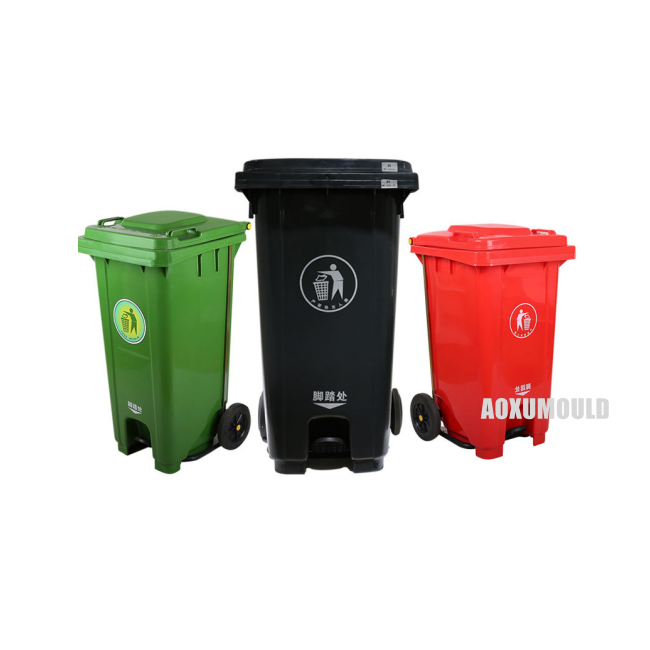
मोल्ड विनिर्देश
|
मोल्ड नाम |
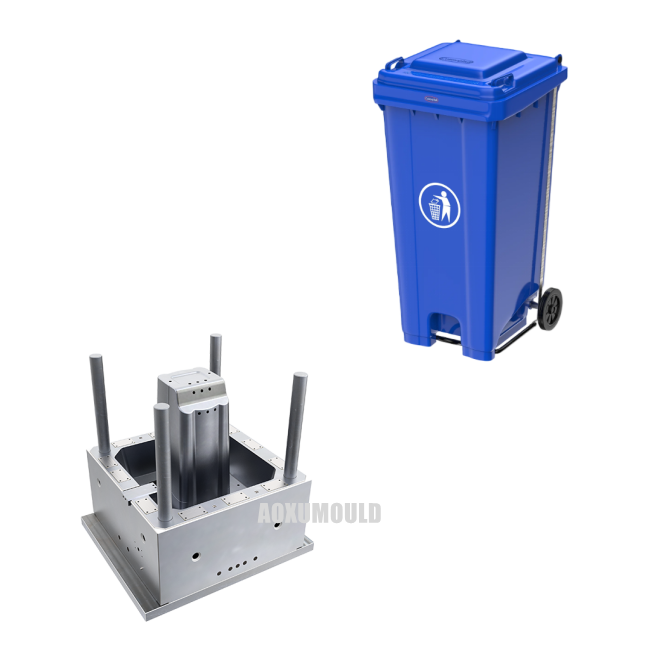
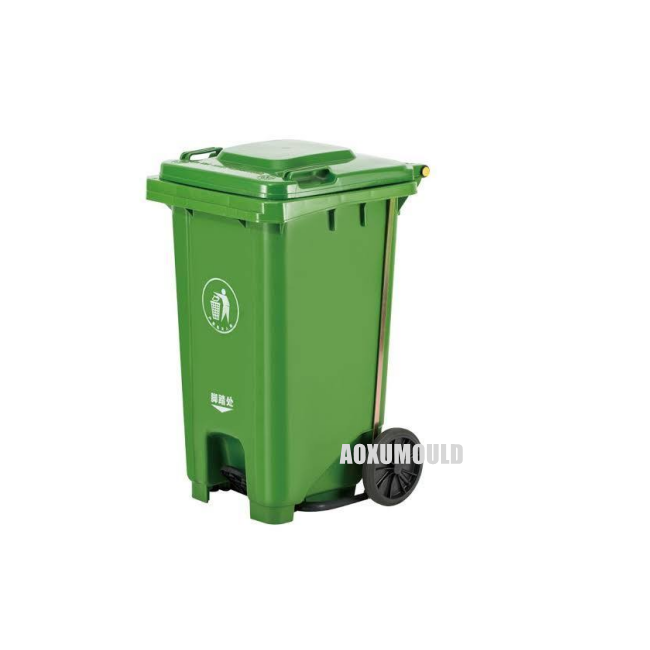
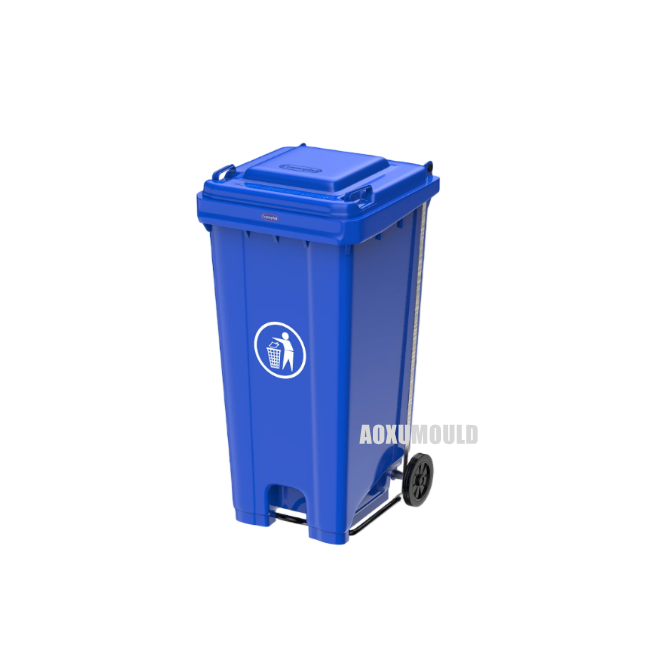
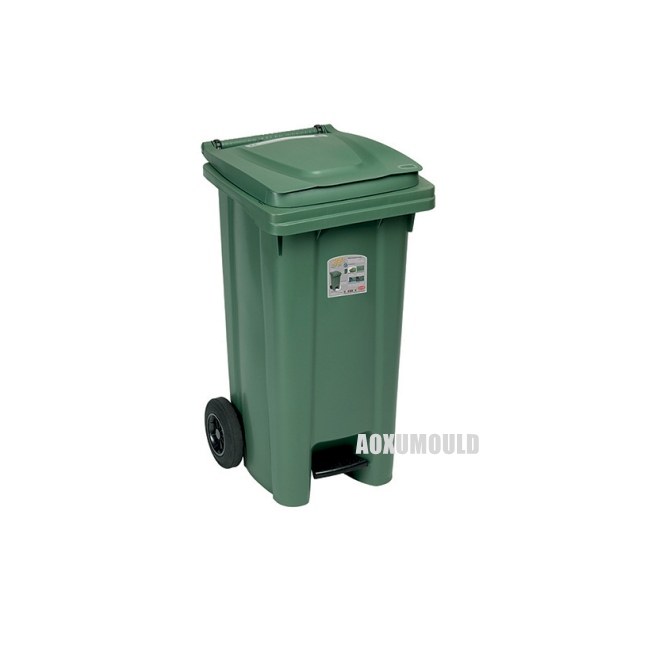
360L अपशिष्ट बिन इंजेक्शन मोल्ड |
|
उत्पाद सामग्री |
HDPE, प्लास्टिक |
|
उत्पाद आकार |
878x596x1098 मिमी |
|
उत्पाद क्षमता |
360 लीटर |
|
गुहा के लिए मोल्ड सामग्री और। मुख्य |
P20 |
|
गुहा की नग |
1 गुहा |
|
इंजेक्शन प्रणाली |
युडो हॉट रनर |
|
उपयुक्त इंजेक्शन मशीन |
3300T |
|
मोल्ड आकार |
1580x1250x1500 मिमी |
| मोल्ड वेट |
23500T |
|
मोल्ड आजीवन |
500,000 से अधिक |
|
T1 समय |
डिजाइन को अंतिम रूप दिया जाता है, 55 दिन |
360L प्लास्टिक अपशिष्ट डिब्बे की आकार की जानकारी
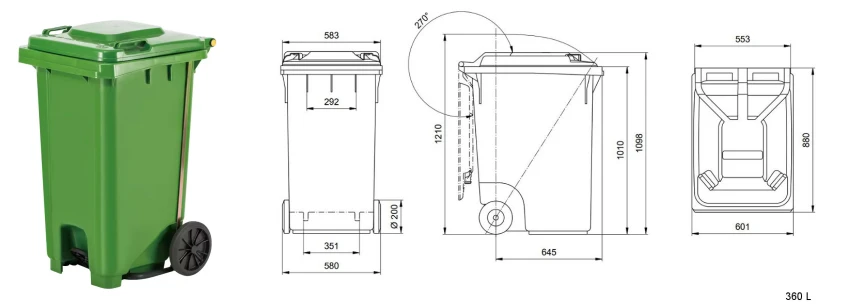
अधिकांश 360L प्लास्टिक डिब्बे इन सामान्य मापों को साझा करते हैं (लंबाई × चौड़ाई × ऊंचाई):
विशिष्ट सीमा:
लंबाई: 700-850 मिमी
चौड़ाई: 659-850 मिमी
ऊंचाई: 1,100–1,125 मिमी
सामान्य संयोजन:
710 × 850 × 1,120 मिमी
850 × 700 × 1,100 मिमी
700 × 850 × 1,100 मिमी
715 × 853 × 1,125 मिमी
कैसे एक 360L अपशिष्ट बिन इंजेक्शन मोल्ड डिजाइन करने के लिए?
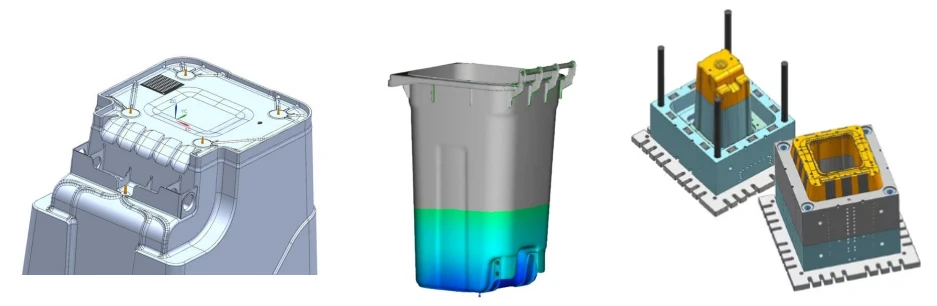
1. स्ट्रक्चरल डिज़ाइन:
एक समान दीवार की मोटाई सुनिश्चित करने और दोषों को कम करने के लिए अनुकूलित गेटिंग सिस्टम के साथ मल्टी-कैविटी मोल्ड्स।
अंडरकट्स के लिए ब्लॉक मैकेनिज्म (30 डिग्री से कम या बराबर कोण) के लिए स्लाइडिंग ब्लॉक मैकेनिज्म को सरल बनाने के लिए।
2. कॉलिंग सिस्टम:
आंतरिक परिसंचारी जल चैनल 20-30% तक शीतलन समय को कम करने और उत्पादन दक्षता को बढ़ावा देने के लिए।
सॉफ्टवेयर: प्रवाह संतुलन का अनुकरण करने और संभावित दोषों का पता लगाने के लिए मोल्डफ्लो विश्लेषण।
3.key उपकरण:
सीएनसी मिलिंग (सटीक: ± 0.1 मिमी), ईडीएम (± 0.1 मिमी), वायर कटिंग, और सतह पीस।
4. टोलरेंस कंट्रोल:
उच्च गति मिलिंग और सटीक पीस के माध्यम से ± 0.1 मिमी के भीतर महत्वपूर्ण आयाम बनाए हुए हैं।
5.Surface उपचार:
एंटी-रस्ट कोटिंग्स और कठोरता को बढ़ाने के लिए तड़के।
मोल्ड निर्माणतकनीकी निर्देश

|
पहलू |
विवरण |
|
इस्पात सामग्री |
P20/45# स्टील: शेष लागत, दीर्घायु और सतह खत्म। विकल्प: उच्च-ग्लॉस डिब्बे के लिए 718/NAK80, संक्षारण प्रतिरोध के लिए S136। |
|
मोल्ड डिजाइन |
- कूलिंग: कूलिंग टाइम को 30% तक कम करने के लिए पानी के चैनलों का परिसंचारी। |
|
उत्पादन |
- चक्र: डिजाइनिंग के लिए 6-7 दिन; पूर्ण वितरण के लिए 60 दिन। |
दैनिक रखरखाव चेकलिस्ट: 360L प्लास्टिक अपशिष्ट बिन मोल्ड
Warranty: 1-year free repair or >1 मिलियन-शॉट जीवनकाल।
रखरखाव युक्तियाँ:
दैनिक: चिकनाई इजेक्टर पिन, साफ मोल्ड सतहों।
आवधिक: स्पष्ट निकास स्लॉट, मरम्मत पहना भागों।
भंडारण: रस्ट-प्रूफिंग, सील कैविटीज लागू करें।
1। पोस्ट-प्रोडक्शन क्लीनिंग (प्रत्येक चक्र/शिफ्ट):
- उत्पादन के तुरंत बाद गुहाओं, कोर और धावकों से सभी राल अवशेषों को शुद्ध करें।
-अनुमोदित मोल्ड क्लीनर (गैर-घृणित, गैर-संक्षारक) और नरम पीतल/तांबे ब्रश का उपयोग करें।
- कभी भी स्टील टूल का उपयोग न करें - सतह खरोंच से बचें!
2। इजेक्टर सिस्टम केयर:
- उच्च तापमान वाले मोल्ड ग्रीस के साथ प्रतिदिन इजेक्टर पिन, गाइड पिन, और आस्तीन को लुब्रिकेट करें।
- चिकनी आंदोलन के लिए जाँच करें; बाइंडिंग मिसलिग्न्मेंट या संदूषण को इंगित करता है।
3। कूलिंग लाइन्स चेक:
- लीक या रुकावटों के लिए पानी की लाइनों/कनेक्टर्स का निरीक्षण करें।
- लगातार शीतलक प्रवाह सुनिश्चित करें - असमान शीतलन का कारण बनता है।
4। सतह की सुरक्षा:
- सफाई के बाद पॉलिश सतहों पर जंग निवारक स्प्रे (जैसे, सिलिकॉन-आधारित) की एक पतली परत लागू करें।
- भंडारण से पहले एक सूखे, लिंट-मुक्त कपड़े के साथ मोल्ड के चेहरे को पोंछें।
5। वेंट और गैस चैनल निरीक्षण:
- एक वेंट क्लीनर या संपीड़ित हवा का उपयोग करके मलबे/बंद प्लास्टिक के स्पष्ट vents (<80 psi).
- अवरुद्ध vents बर्न/शॉर्ट शॉट्स का कारण बनता है।
6। क्षति सर्वेक्षण:
- चिप्स, डेंट, या पहनने के लिए गुहाओं, कोर और बिदाई लाइनों की जांच करें।
- महंगी मरम्मत से बचने के लिए तुरंत दोषों की रिपोर्ट करें।
7। भंडारण प्रोटोकॉल:
- उपयोग में नहीं होने पर सुरक्षित रूप से सांचे को बंद करें और क्लैंप करें।
- एक सूखे, तापमान-नियंत्रित क्षेत्र (आर्द्रता) में स्टोर करें<50%).
- धूल के संचय को रोकने के लिए सांस के कपड़े के साथ कवर करें।


