

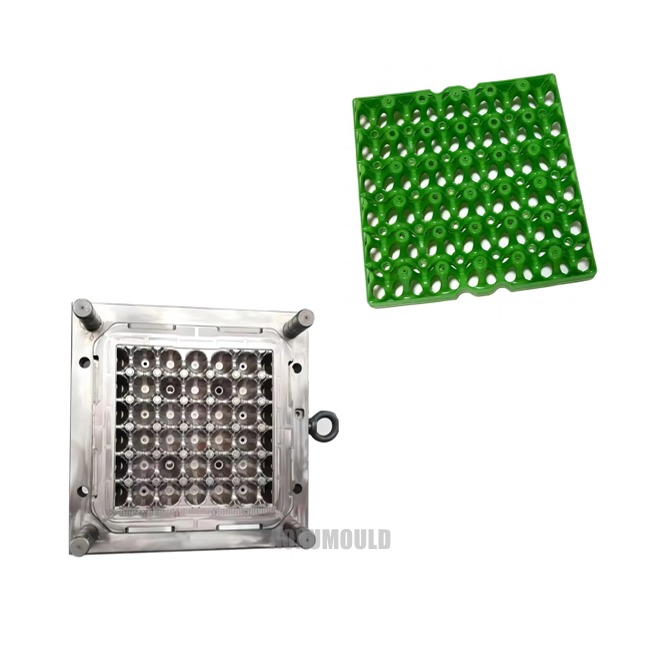
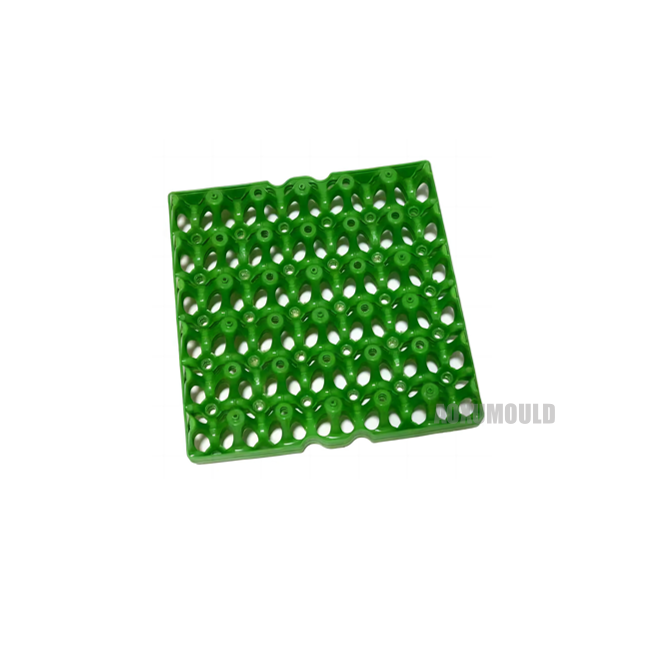
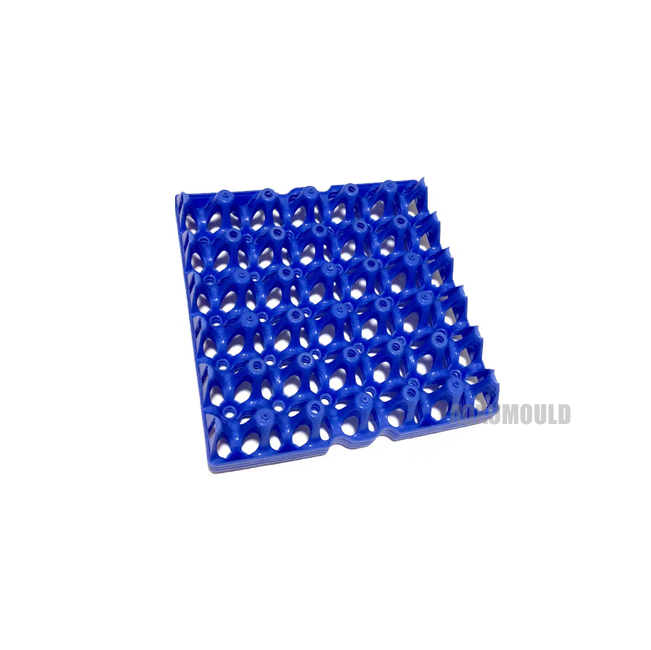
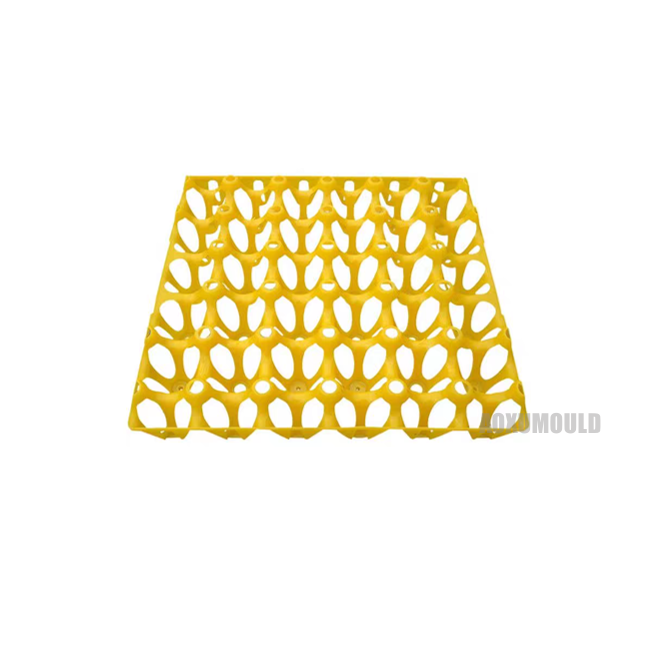
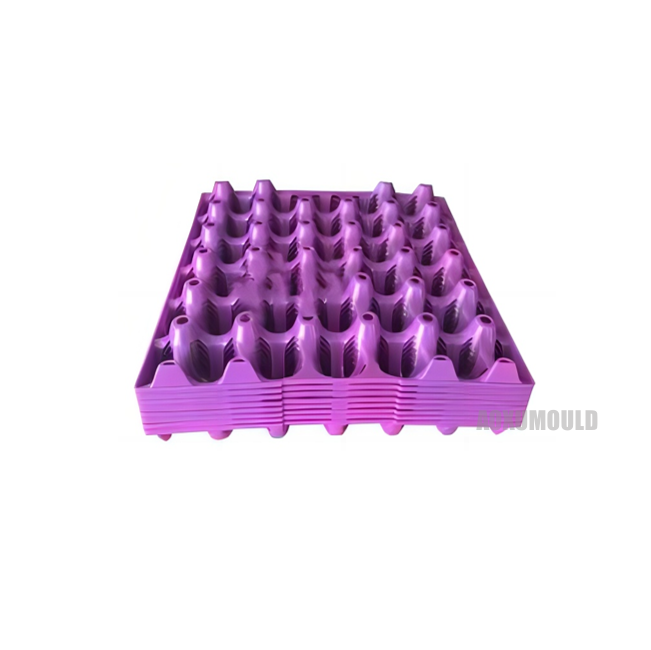
मोल्ड विनिर्देश
|
मोल्ड नाम |
प्लास्टिक एग ट्रे मोल्ड |
|
उत्पाद सामग्री |
पीपी, प्लास्टिक |
|
उत्पाद आकार |
295x295x50 मिमी |
|
उत्पाद भार |
300 ग्राम |
|
गुहा के लिए मोल्ड सामग्री और। मुख्य |
P20, 718 |
|
मोल्ड बेस |
P20, 718H |
|
इंजेक्शन प्रणाली |
कोल्ड रनर |
|
उपयुक्त इंजेक्शन मशीन |
350T |
|
मोल्ड आकार |
510x510x150 मिमी |
|
मोल्ड आजीवन |
500 से अधिक, 000 पीसी |
क्योंCहूसTo UसेPअंतिमEजीजीTरे?
प्लास्टिक एग ट्रे एक बहुत ही व्यावहारिक रसोई का बर्तन है जिसमें कई फायदे हैं और हम हमें बहुत सुविधा और सुविधा प्रदान कर सकते हैं।
सबसे पहले, प्लास्टिक के अंडे हल्के होते हैं, साफ करने में आसान होते हैं, और पारंपरिक धातु के अंडे की ट्रे की तुलना में जंग लगने की संभावना कम होती है। जब हम आमतौर पर धातु के अंडे की ट्रे का उपयोग करते हैं, तो हम अक्सर पाते हैं कि धातु सामग्री को गंदा होना आसान है और इसे साफ करना मुश्किल है। प्लास्टिक के अंडे की ट्रे न केवल हल्के हैं, बल्कि उपयोग करने के लिए अधिक सुविधाजनक और कुशल भी हैं। उन्हें हमारे कार्यभार को कम करते हुए, सिर्फ एक साधारण कुल्ला के साथ साफ किया जा सकता है।
दूसरे, प्लास्टिक के अंडे की ट्रे की उपस्थिति विविध है, चमकीले रंगों और उपन्यास शैलियों के साथ, जिसे रसोई की समग्र सुंदरता को बढ़ाने के लिए विभिन्न रसोई सजावट के साथ मिलान किया जा सकता है। जब हम इसका उपयोग करते हैं, तो हम व्यक्तिगत वरीयताओं के अनुसार अपने पसंदीदा रंग संयोजनों का चयन कर सकते हैं, जो मज़ेदार और सजावटी प्रभाव की भावना जोड़ता है।
एक बार फिर, प्लास्टिक के अंडे की ट्रे में कुछ एंटी स्लिप गुण होते हैं, जिससे अंडे को ट्रे पर रखने, अंडे के टकराव से बचने और क्षति दर को कम करने के लिए अंडे को फिसलना मुश्किल हो जाता है। पारंपरिक धातु के अंडे की ट्रे का उपयोग करते समय, हम अक्सर उन स्थितियों का सामना करते हैं जहां अंडे फिसल जाते हैं, जिससे वे फट जाते हैं और अनावश्यक कचरे को बढ़ाते हैं। प्लास्टिक के अंडे की ट्रे में कुछ एंटी स्लिप गुण होते हैं, जो प्रभावी रूप से अंडे की रक्षा कर सकते हैं, भंडारण के समय का विस्तार कर सकते हैं और खाद्य अपशिष्ट को कम कर सकते हैं।
अंत में, प्लास्टिक के अंडे की ट्रे सस्ती होती हैं और एक लंबी उम्र का जीवनकाल होता है, जिससे वे एक किफायती रसोई का बर्तन बन जाते हैं। रसोई के बर्तन खरीदते समय, हम आमतौर पर मूल्य कारक पर विचार करते हैं, और प्लास्टिक के अंडे की ट्रे सस्ती होती है, लागत प्रभावी होती है, एक लंबी सेवा जीवन होती है, आसानी से क्षतिग्रस्त नहीं होती है, और एक बहुत ही व्यावहारिक घरेलू आइटम हैं।
कैसेTo डेटर्मिनTवहTypeAराPगरजनाOf Iनक़लीGखायाFयाPअंतिमEजीजीTरेढालना?

प्लास्टिक अंडे की ट्रे उत्पादन प्रक्रिया के दौरान इंजेक्शन मोल्डिंग तकनीक का उपयोग करके बनाई गई एक सामान्य घरेलू आइटम है। इंजेक्शन गेट इंजेक्शन मोल्डिंग का एक बहुत महत्वपूर्ण हिस्सा है, जो सीधे उत्पाद की मोल्डिंग गुणवत्ता और प्रक्रिया दक्षता को प्रभावित करता है। नीचे, मैं प्लास्टिक के अंडे की ट्रे के लिए इंजेक्शन मोल्डिंग गेट्स के प्रकारों और पदों का विस्तार से विश्लेषण करूंगा।
सबसे पहले, आइए इंजेक्शन मोल्डिंग गेट्स के प्रकारों पर एक नज़र डालें। प्लास्टिक के अंडे की ट्रे जैसे छोटे आकार के उत्पादों के लिए, आमतौर पर उपयोग किए जाने वाले इंजेक्शन मोल्डिंग गेट प्रकार बिंदु अवरुद्ध गेट, साइड ब्लॉकिंग गेट और प्रत्यक्ष गेट हैं। प्वाइंट ब्लॉकिंग गेट एक प्रकार का गेट है जो किसी उत्पाद के एक या एक से अधिक किनारों से मोल्ड गुहा में पिघला हुआ प्लास्टिक को इंजेक्ट करता है, जो अपेक्षाकृत सपाट सतहों वाले उत्पादों के लिए उपयुक्त है। साइड ब्लॉकिंग गेट का उपयोग मोल्ड के एक तरफ से मोल्ड गुहा में पिघला हुआ प्लास्टिक इंजेक्ट करने के लिए किया जाता है, और उन स्थितियों के लिए उपयुक्त है जहां उत्पाद की सतह में असमान बनावट होती है। प्रत्यक्ष डालने वाले गेट का उपयोग पिघला हुआ प्लास्टिक को सीधे उत्पाद के ऊपर से मोल्ड गुहा में इंजेक्ट करने के लिए किया जाता है, जो सरल आकृतियों वाले उत्पादों के लिए उपयुक्त है। इंजेक्शन मोल्डिंग गेट के प्रकार का चयन करते समय, उत्पाद के डिजाइन और उत्पादन आवश्यकताओं के आधार पर एक उचित विकल्प बनाना आवश्यक है।
अगला, आइए इंजेक्शन मोल्डिंग गेट के स्थान के बारे में बात करते हैं। प्लास्टिक के अंडे की ट्रे जैसे उत्पादों के लिए, मोल्ड गुहा में प्लास्टिक के प्रवेश को सुविधाजनक बनाने और पूरे उत्पाद को भरने के लिए उत्पाद के किनारों पर गेट सेट करने के लिए चुनना आम है। इसी समय, यह इंजेक्शन प्रक्रिया के दौरान बुलबुले और छोटी सामग्रियों की घटना को भी कम कर सकता है, जिससे उत्पाद मोल्डिंग की गुणवत्ता सुनिश्चित हो सकती है। इंजेक्शन गेट की स्थिति का चयन करते समय, उत्पाद की उपस्थिति आवश्यकताओं, मोल्डिंग की कठिनाई, और गेट के बाद के उपचार जैसे कारकों पर विचार करना आवश्यक है, ताकि अंततः सबसे उपयुक्त स्थिति का निर्धारण किया जा सके।
इसके अलावा, उत्पाद की उपस्थिति की गुणवत्ता और उत्पादन दक्षता में सुधार करने के लिए, कुछ अनुकूलन उत्पाद डिजाइन और मोल्ड संरचना में किए जा सकते हैं। उदाहरण के लिए, मोल्ड कैविटीज की संख्या बढ़ाकर, इजेक्टर पिन या एग्जॉस्ट सिस्टम स्थापित करना, उत्पादों की मोल्डिंग सटीकता और उत्पादन दक्षता में सुधार किया जा सकता है। इसी समय, हॉट रनर टेक्नोलॉजी और लैमिनेटेड मोल्डिंग जैसी विशेष प्रक्रिया प्रौद्योगिकियों को उत्पाद की गुणवत्ता और उत्पादन दक्षता में सुधार करने के लिए भी माना जा सकता है।
उत्पाद के लिए डिजाइन और। ढालना

प्रगतिAकी rrangementPअंतिमEजीजीTरेIनक़लीढालना Pरसायन
प्लास्टिक एग ट्रे इंजेक्शन मोल्ड के प्रसंस्करण अनुसूची को एक व्यवस्थित प्रक्रिया का पालन करना चाहिए, जो मोल्ड निर्माण प्रौद्योगिकी और योजना के लिए प्रोजेक्ट मील के पत्थर के साथ संयुक्त है। निम्नलिखित AOXU मोल्ड की प्रसंस्करण प्रगति को शेड्यूल करने के लिए ढांचा है।
1। डिजाइन चरण (5-10 दिन)
आवश्यकता विश्लेषण: उत्पाद विनिर्देशों को स्पष्ट करें (आकार, छेद की संख्या, ढलान, आदि) और मोल्ड जीवन आवश्यकताओं को स्पष्ट करें।
मोल्ड स्ट्रक्चर डिज़ाइन: 3 डी बिदाई, डालने वाली प्रणाली (प्वाइंट गेट या साइड गेट), कूलिंग सिस्टम और इजेक्टर मैकेनिज्म के डिजाइन को पूरा करें।
ड्राइंग आउटपुट: मशीनिंग ड्रॉइंग, असेंबली ड्रॉइंग और इलेक्ट्रोड डिज़ाइन ड्रॉइंग उत्पन्न करें, और ग्राहक के साथ प्रमुख सहिष्णुता (जैसे {0। 05 मिमी) की पुष्टि करें।
2। सामग्री की तैयारी (3-5 दिन)
मोल्ड बेस प्रोक्योरमेंट: मोल्ड आकार के आधार पर मानक मोल्ड बेस (जैसे एलकेएम मानक) का चयन करें, या गैर-मानक मोल्ड बेस को अनुकूलित करें।
स्टील ऑर्डरिंग: पूर्व कठोर स्टील (जैसे P20 या 718H) को गुहा/कोर के लिए चुना जाता है, और उच्च कठोरता सामग्री (जैसे H13) का उपयोग इजेक्टर पिन और स्लाइडर के लिए किया जाता है।
आउटसोर्स किए गए भागों की तैयारी: प्री ऑर्डर हॉट रनर सिस्टम और स्टैंडर्ड पार्ट्स (स्प्रिंग्स, गाइड कॉलम, आदि)।
3। प्रसंस्करण चरण (15-25 दिन)
रफ मशीनिंग: मोल्ड बेस संदर्भ सतह और गुहा समोच्च की सीएनसी मिलिंग, 0 के आरक्षित सटीक मशीनिंग भत्ता के साथ। 2-0। 3 मिमी।
हीट ट्रीटमेंट: वैक्यूम शमन उन हिस्सों पर किया जाता है जिनके लिए उच्च कठोरता की आवश्यकता होती है (जैसे कि कठोरता hrc 48-52)।
सटीक मशीनिंग:
प्रिसिजन मिलिंग: गुहा की सतह की मशीनिंग को पूरा करें (यह पांच एक्सिस मशीन टूल का उपयोग करने के लिए अनुशंसित है)।
इलेक्ट्रिक डिस्चार्ज मशीनिंग (EDM): प्रसंस्करण ऐसे क्षेत्र जो CNC को संभाल नहीं सकते हैं, जैसे कि गहरे खांचे और तेज कोने।
वायर कटिंग: सटीक छेद प्रसंस्करण जैसे कि इजेक्टर पिन छेद और स्लॉट डालें।
भूतल उपचार: दर्पण की सतह पर गुहा को पोलिश करें (0। 1 μ मीटर से कम या बराबर या यदि आवश्यक हो तो नाइट्राइडिंग उपचार करें।
4। विधानसभा और कमीशनिंग (5-7 दिन)
घटक असेंबली: इजेक्टर सिस्टम और कूलिंग वॉटर सर्किट (3MPA प्रेशर टेस्ट की आवश्यकता) को स्थापित करें।
मोल्ड फिट टेस्ट: बिदाई सतह के फिट की जाँच करें (0। 02 मिमी से कम या बराबर अंतराल) और स्लाइडर आंदोलन की चिकनाई।
पूर्व स्वीकृति: मोल्ड फैक्ट्री में खाली मोल्ड परीक्षण का संचालन करें और प्रमुख आयामी डेटा रिकॉर्ड करें।
5। परीक्षण मोल्डिंग और अनुकूलन (3-5 दिन)
पहला परीक्षण मोल्डिंग (T1): इंजेक्शन मोल्डिंग मापदंडों (सामग्री तापमान, होल्डिंग समय) और उत्पाद डिमोल्डिंग प्रभाव को सत्यापित करें।
समस्या सुधार:
निकास नाली की गहराई को समायोजित करें (आमतौर पर 0। 02-0। 03 मिमी)।
चक्र समय को कम करने के लिए शीतलन जल प्रणाली के लेआउट का अनुकूलन करें।
फ़्लैश या संकोचन के मुद्दों को ठीक करें (इंजेक्शन दबाव को कम करके या गेट आकार को संशोधित करके)।
प्री प्रोडक्शन ट्रायल मोल्ड (t 2- t3): स्थिरता को सत्यापित करने के लिए लगातार 100-200 मोल्ड्स का उत्पादन करें।
का परीक्षणप्लास्टिक एग ट्रे मोल्ड
पैकेट &। वितरण

मोल्ड घटक
मोल्ड स्टील

हॉट रनर सिस्टम

मानक भाग

उपवास
ग्राहकों की प्रतिक्रिया


